上海吸塑加工全解析:从真空成型到定制包装的一站式解决方案
在长三角制造业版图中,上海吸塑加工凭借成熟的工艺配套与快速响应能力,成为电子、食品、医疗、日化等行业包装环节的重要支撑。无论是精密电子元器件的防静电托盘,还是食品级透明吸塑盒,吸塑工艺以其开模周期短、成本可控、适配性强的特点,被越来越多企业纳入包装与结构件采购清单。本文结合海升塑胶制品多年的生产实践,系统梳理上海吸塑加工的主流工艺、材料选择、定制流程与品控要点,帮助采购与工程人员少走弯路。
一、上海吸塑加工的主流成型工艺有哪些
吸塑加工本质上是热塑性片材经加热软化后,借助真空或气压贴合模具成型,再经冷却定型、裁切、后道加工得到成品。根据产品精度与结构复杂度,常见的成型方式主要有以下几类:
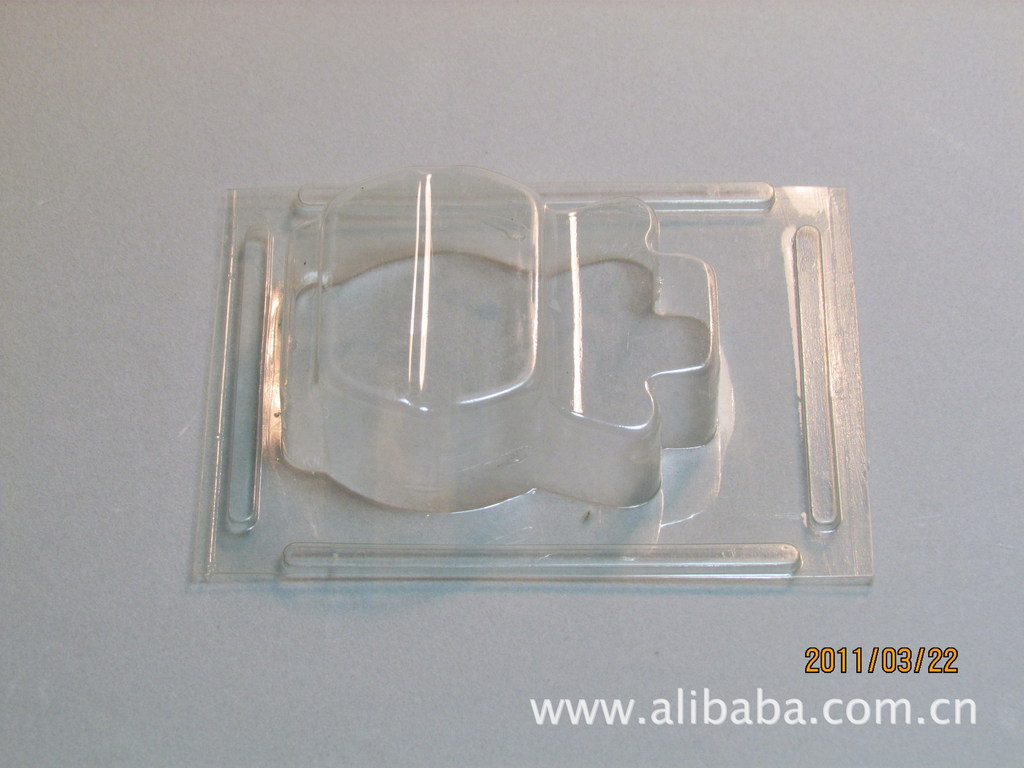
- 真空吸塑成型:适用范围最广,适合吸塑托盘、吸塑内托、透明吸塑盒等常规包装件,模具成本相对较低,打样周期短。
- 压空成型:在真空基础上增加正压辅助,适合深腔、大拉伸比的产品,如卷边圆筒、较深的设备外壳罩。
- 真空吸塑面罩成型:针对面罩类产品,对贴合度、边缘平整度和透光性要求较高,需要配合专用模具与温控曲线。
- 厚片吸塑:片材厚度通常在1.5mm以上,用于设备护罩、箱体、展示架等结构件,成型后需进行CNC修边与组装。
不同工艺对片材厚度、模具材质、加热方式的要求差异明显。以PET吸塑与PP吸塑为例,PET成型温度区间较窄,温控不当容易出现发白、拉薄不均;PP吸塑则需关注冷却速率,避免脱模变形。上海吸塑加工厂在实际排产时,通常会根据产品壁厚与批量,匹配对应的成型设备与模具方案。
二、材料怎么选:PET、PP、PVC与防静电片材
材料选择直接决定吸塑件的透明度、韧性、耐温性与合规性。以下是包装与结构件中常见的几类片材对比:
- PET吸塑:透明度高、挺度好、可回收,广泛用于透明吸塑盒、丝印胶盒、手工胶盒的面板与盒体。食品接触类应用需选用食品级PET片材。
- PP吸塑:耐化学性、耐折性突出,适合吸塑内托、周转托盘,部分场景可替代PVC,符合环保趋势。
- PVC片材:成型性好、成本低,但环保与回收受限,越来越多客户转向PET或PP方案。
- 防静电托盘:在片材中加入导电或抗静电成分,表面电阻可控,用于PCB、芯片、精密模组等电子件的周转与出货包装。
- PS、ABS等:多用于厚片结构件与展示类产品,兼顾强度与表面质感。
需要提醒的是,材料厚度并非越厚越好。吸塑托盘定制时,应根据承重、堆叠层数与运输振动条件反推片材克重与结构加强筋布局,否则容易出现“看着厚、实际塌”的问题。海升塑胶制品在报价阶段通常会要求客户提供样品或实物照片,结合用途给出片材建议,避免后期反复改模。
三、吸塑托盘定制与吸塑内托的设计要点
吸塑托盘定制是上海吸塑加工中占比很高的业务类型,涉及电子、五金、医疗器械、化妆品等多个领域。一个合格的托盘设计,需要同时考虑产品固定、取放手感、堆叠稳定性与运输保护。常见的设计要点包括:
- 型腔与产品间隙:一般单边预留0.5—1.5mm,过紧难取放,过松易晃动。
- 加强筋与圆角:合理布置筋位可提升托盘刚性,圆角过渡能减少应力集中与开裂风险。
- 堆叠结构:通过定位柱、止口或翻边设计,保证多层堆叠不偏移。
- 取手位:在型腔边缘设置指位缺口,提升产线取放效率。
- 防静电与洁净要求:电子类托盘需明确表面电阻范围,医疗类内托则需关注洁净度与灭菌兼容性。
吸塑内托与托盘的区别在于,内托更强调与彩盒、礼盒的配合,常见于化妆品、保健品、小家电的包装内衬。此类产品往往需要与丝印胶盒、手工胶盒同步开发,确保内托外形与盒体内部尺寸严丝合缝。经验丰富的吸塑包装厂会在打样阶段同时提供内托与盒体的配合验证,减少装配环节的返工。
四、从打样到量产:上海吸塑加工的定制流程
规范的吸塑加工流程通常分为需求确认、结构设计、开模打样、样品确认、批量生产与后道加工几个阶段。对于采购方而言,了解每个阶段的交付物与时间节点,有助于把控项目进度:
- 需求沟通:明确产品尺寸、用途、材料、颜色、厚度、批量与交期,提供3D图纸或实物样。
- 模具制作:常用铝模、石膏模、树脂模或铜模,模具精度直接影响成品一致性与模具寿命。
- 打样确认:核对尺寸、壁厚、外观与装配效果,必要时进行跌落与堆叠测试。
- 批量生产:按确认样排产,控制加热温度、真空度、冷却时间等参数稳定性。
- 后道加工:包括裁切、冲孔、折边、卷边、丝印、烫金、超声波焊接、粘盒等,卷边圆筒与手工胶盒对后道工艺要求较高。
- 质量检测:尺寸抽检、外观检验、厚度测量、防静电性能测试,必要时出具检测报告。
在上海及周边地区,吸塑加工厂的交付节奏普遍较快,常规打样3—5个工作日可完成,批量订单视模具与后道工序而定。对于有出口需求的客户,还需提前确认材料环保合规性与包装标识要求。
五、品质控制与常见问题排查
吸塑件的常见缺陷包括拉薄发白、局部变形、裁切毛边、表面划伤与尺寸偏差。这些问题大多可以在工艺参数与模具设计阶段规避:
- 拉薄发白:多因加热不足或拉伸比过大,可通过调整温区、增加预吹或优化模具R角改善。
- 脱模变形:冷却时间不足或脱模顶出受力不均,需优化冷却水路与脱模结构。
- 裁切毛边:刀模磨损或冲切压力不稳,定期维护刀模并校准设备。
- 表面划伤:片材保护膜、周转器具与车间洁净度都需纳入管理。
海升塑胶制品在生产环节执行首件确认、过程巡检与出货抽检三级检验,对透明吸塑盒类产品重点管控透光率与表面瑕疵,对防静电托盘则按批次抽测表面电阻,确保批次间一致性。对于长期合作的客户,还可建立专属工艺参数档案,减少换批调试带来的波动。
六、如何选择靠谱的上海吸塑加工厂
面对市场上数量众多的吸塑包装厂,选择供应商时建议从以下几个维度评估:
- 工艺覆盖能力:是否同时具备真空吸塑、压空成型、厚片成型与丝印、粘盒等后道能力,减少外协环节带来的交期与品质风险。
- 材料供应链:常用片材是否有稳定库存,能否提供食品级、防静电等特殊材料的合规证明。
- 打样与响应速度:工程团队能否快速给出结构建议,打样周期是否可控。
- 品控体系:是否有明确的检验标准与检测设备,能否配合客户验厂。
- 行业经验:是否有与自身产品类型相近的成功案例,例如电子托盘、食品吸塑盒、化妆品内托等。
上海吸塑加工的优势不仅在于地理位置的物流便利,更在于配套产业链完整,模具、片材、印刷、后道加工可在短距离内协同完成。对于批量稳定、结构复杂的项目,选择具备全流程能力的供应商,往往比单纯比价更能降低综合成本。
结语
从真空吸塑面罩到防静电托盘,从透明吸塑盒到卷边圆筒,吸塑工艺的适配范围远比想象中宽广。关键在于把产品用途、材料特性与成型工艺匹配到位,并在打样阶段把结构问题解决干净。海升塑胶制品专注吸塑加工与定制包装,覆盖PET吸塑、PP吸塑、吸塑托盘定制、吸塑内托、丝印胶盒、手工胶盒等产品线,为上海及周边客户提供从设计打样到批量交付的一站式服务。如果您正在评估吸塑包装方案,欢迎带着产品图纸或实物样沟通,让工艺选择更有依据。